


Por Luis Guerra | Diretor Comercial, Chen Hsong South America — Atualizado em: Setembro de 2026
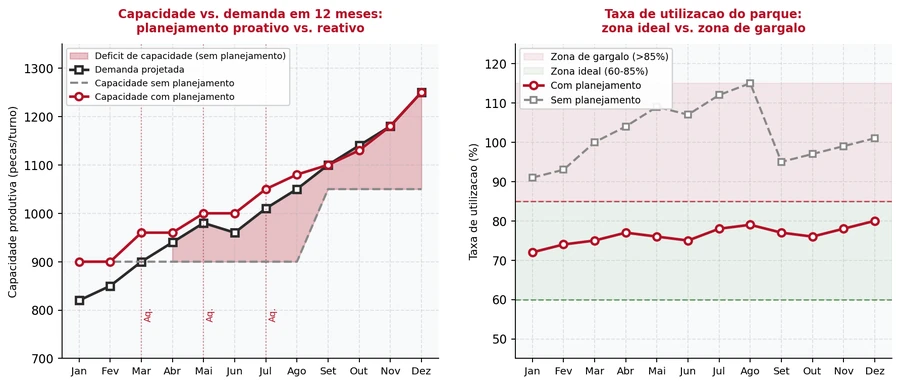
Como dimensionar o parque de injetoras para crescer sem criar gargalos? O dimensionamento correto parte de quatro variáveis: capacidade produtiva atual do parque (peças por turno por máquina), demanda projetada para os próximos 12 meses com curva de sazonalidade, taxa de utilização alvo entre 70% e 80% (nunca acima de 85% sem buffer disponível) e sequência de aquisição baseada em gargalo identificado, não em projeção otimista. Parques que operam acima de 85% de utilização por mais de 60 dias consecutivos registram, em média, 18% de aumento no custo por peça, segundo dados de operação da Chen Hsong South America em clientes de médio porte (2025).
O setor de transformação plástica brasileiro projeta crescimento de produção de 2% em 2026, segundo a ABIPLAST (42º Encontro Nacional do Plástico). Para as empresas que estão captando demanda nova, a decisão de quando e quanto expandir o parque é a que mais influencia a rentabilidade do crescimento. Crescer rápido demais gera capacidade ociosa; crescer devagar demais gera gargalo e perda de oportunidade.
Neste artigo:
- O que é gargalo de injeção e por que ele custa mais do que parece
- Como calcular a capacidade produtiva real do seu parque atual
- O método de dimensionamento de parque em 5 etapas
- Como definir tonelagem, quantidade e sequência de aquisição
- A zona ideal de utilização: por que 85% de ocupação é perigoso
- Modelo de plano de expansão para 12 meses
- Checklist de planejamento de capacidade
- Perguntas frequentes
O que é gargalo de injeção e por que ele custa mais do que parece?
Um gargalo de produção em injeção plástica é o momento em que a demanda ultrapassa a capacidade produtiva disponível do parque. Na superfície, parece simples: falta máquina, compra máquina. Na prática, o gargalo tem um custo que começa a corroer a margem muito antes de a decisão de compra ser tomada.
Os custos invisíveis do gargalo que não aparecem no P&L imediato
- Horas extras e turnos adicionais: turnos extras e fins de semana acionados para compensar a falta de capacidade elevam o custo de transformação em 35% a 55% por hora-máquina.
- Refugo por operação sob pressão: operadores sob pressão de produção cometem mais erros de parametrização; refugo em situação de gargalo sobe 20% a 40% na média dos segmentos acompanhados pela Chen Hsong South America.
- Desgaste acelerado de molde: moldes rodando acima da taxa ideal de ciclo, sem parar para manutenção preventiva, acumulam desgaste que seria evitado com planejamento correto.
- Risco de perda de cliente: atrasos de entrega gerados por gargalo produtivo comprometem contratos e podem resultar em multas ou perda de pedidos futuros.
- Custo de gestão reativa: gestores gastam tempo reagindo ao gargalo em vez de planejar o crescimento, um custo de oportunidade difícil de quantificar mas real.
Dado de campo (Chen Hsong South America, 2025): parques de injetoras operando acima de 85% de utilização por mais de 60 dias consecutivos registraram, em média, aumento de 18% no custo por peça produzida (horas extras, refugo e desgaste acelerado de molde), além de taxa de entrega no prazo caindo de 94% para 71% no mesmo período.
Como calcular a capacidade produtiva real do seu parque atual?
Antes de dimensionar o parque futuro, é preciso conhecer com precisão o parque atual. A maioria das empresas sabe quantas máquinas tem. Poucas sabem qual é a capacidade real disponível dessas máquinas.
A fórmula de capacidade produtiva real
Capacidade produtiva real (peças/mês) = Número de máquinas × Turnos por dia × Horas por turno × (1 − % paradas planejadas) × (1 − % paradas não planejadas) × (3.600 / tempo de ciclo em segundos) × (1 − % refugo).
Exemplo: 6 máquinas, 2 turnos de 8h, 5% de paradas planejadas, 8% de paradas não planejadas, ciclo de 45 segundos, 3% de refugo: 6 × 2 × 8 × (1−0,05) × (1−0,08) × (3.600/45) × (1−0,03) = 5.684 peças por dia.
O que derruba a capacidade real abaixo do que a ficha técnica promete
- Setups não mapeados: cada setup não registrado é tempo produtivo perdido; 3 setups de 40 minutos por dia em uma linha de 6 máquinas equivalem a 2 horas de produção perdidas diariamente.
- Paradas não registradas: máquinas paradas aguardando manutenção não aparecem como “parada não planejada” se o registro não for sistemático.
- Ciclo real vs. ciclo de projeto: o ciclo real é sempre superior ao ciclo de projeto em 8% a 15% por variação de processo, troca de operador e aquecimento de molde.
- Refugo de setup: o refugo gerado nos primeiros ciclos após setup nem sempre é contabilizado, mas reduz a produção efetiva.
A equipe técnica da Chen Hsong South America ajuda a mapear a capacidade real do seu parque antes de qualquer decisão de compra, sem custo.
O método de dimensionamento de parque em 5 etapas
O dimensionamento de parque para expansão em 12 meses segue uma lógica estruturada que evita tanto a subaquisição, que cria gargalo, quanto a superaquisição, que cria capacidade ociosa cara.
- Auditoria de capacidade atual: mapear a capacidade produtiva real de cada linha do parque atual (fórmula da seção anterior) e comparar com a demanda atual por SKU e por tonelagem de máquina.
- Projeção de demanda com cenários: projetar a demanda para os próximos 12 meses por produto, considerando sazonalidade histórica, contratos firmados e estimativa de novos negócios em três cenários — pessimista, base e otimista.
- Mapeamento do déficit por período: calcular o déficit de capacidade mês a mês no cenário base, identificando em qual mês o parque atinge 85% de utilização e quando ultrapassa 100%. Esse é o momento em que a máquina nova já deve estar em produção, não sendo comprada.
- Definição de tonelagem e quantidade: com base no déficit identificado, definir qual tonelagem resolve o gargalo específico — não a maior disponível, mas a que equilibra o déficit com o investimento e a flexibilidade futura de uso.
- Sequenciamento de aquisição e instalação: planejar a sequência considerando o lead time de entrega e instalação (tipicamente 90 a 150 dias para máquinas importadas), de forma que a máquina esteja em produção 30 a 45 dias antes do gargalo previsto.
Como definir tonelagem, quantidade e sequência de aquisição sem errar?
A decisão de qual máquina comprar é um dos erros mais frequentes no planejamento de expansão. O instinto de comprar a maior disponível para ter flexibilidade máxima ignora dois fatores críticos: custo de operação e adequação ao produto.
Tonelagem: adequação ao produto, não ao conforto do comprador
A tonelagem deve ser calculada para o portfólio de produtos que a máquina vai processar, não para o maior produto que a empresa pode vir a ter. Uma máquina de 500 toneladas rodando peças que exigem 180 toneladas consome 40% a 60% mais energia por peça do que uma máquina de 220 toneladas no mesmo produto. O superdimensionamento de tonelagem é um dos maiores desperdiçadores de energia em parques de injeção.
| Produto de referência | Tonelagem calculada | Tonelagem recomendada | Margem operacional |
|---|---|---|---|
| Peça móvel/utilidade (PP, 200 cm²) | 110 a 140 t | 150 a 180 t | Margem de 10-30% para cavidades adicionais |
| Caixaria industrial (PEAD, 500 cm²) | 280 a 340 t | 320 a 400 t | Margem para variação de espessura de parede |
| Autopeça estrutural (PP-GF, 350 cm²) | 250 a 320 t | 300 a 380 t | Margem para rebalancear cavidades futuras |
| Embalagem rígida (PET/PP, 120 cm²) | 80 a 120 t | 120 a 160 t | Margem para multicavidade (até 8 cav.) |
| Componente eletrônico (ABS, 80 cm²) | 60 a 100 t | 100 a 150 t | Margem para mudança de mix de produto |
Fonte: Chen Hsong South America, dados de configuração de projetos de expansão (2026). Tonelagem calculada pela fórmula: área projetada × pressão específica da resina / 1.000 × fator de segurança 1,2.
Quantidade: buffer de capacidade e flexibilidade de mix
A quantidade de máquinas deve garantir que o parque opere entre 70% e 80% de utilização no cenário base projetado para o final dos 12 meses. Parques projetados para 90% a 100% de utilização já chegam ao limite antes do fim do primeiro ano e exigem nova rodada de aquisição, o que dobra o custo de expansão.
A regra prática: calcule a quantidade de máquinas necessária para o cenário base e adicione 15% a 20% de capacidade de buffer. Esse buffer cobre sazonalidade, paradas não planejadas e crescimento acima do projetado sem gerar gargalo.
Sequência: lead time e timing de instalação
O erro mais caro no planejamento de expansão é iniciar o processo de aquisição quando o gargalo já está instalado. O lead time entre a decisão de compra e a máquina em produção plena — entrega, instalação, comissionamento e estabilização de processo — é de 120 a 180 dias para máquinas importadas.
Isso significa que a decisão de compra precisa ser tomada 4 a 6 meses antes do mês em que o gargalo vai aparecer. Para identificar esse mês, use a projeção de utilização calculada na Etapa 3 do método.
A zona ideal de utilização: por que 85% é o limiar de perigo, não de eficiência?
A lógica intuitiva diz que máquina parada é dinheiro perdido. Por isso, muitos gestores buscam maximizar a taxa de utilização do parque. O problema é que, em injeção plástica, a relação entre utilização e custo por peça não é linear.
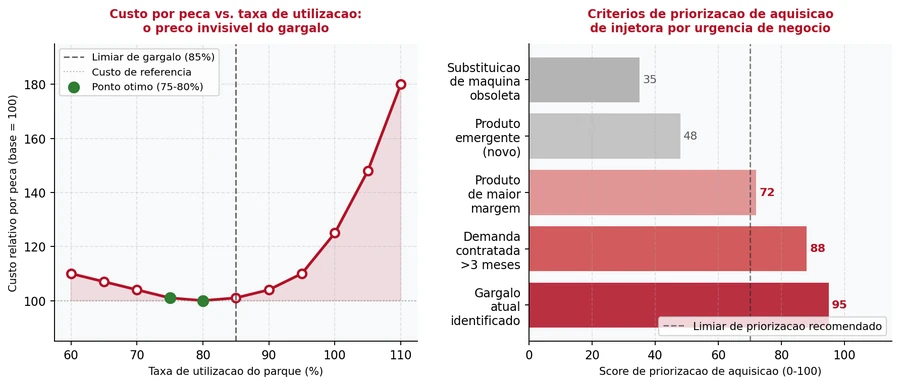
Até 80% a 85% de utilização, o custo por peça se mantém próximo do ótimo. Acima desse limiar, o custo sobe de forma acentuada por acúmulo de horas extras, refugo de pressa, falta de janela para manutenção preventiva e desgaste acelerado de equipamentos.
O que acontece a cada 5 pontos percentuais acima de 85%
| Utilização | Custo por peça (índice) | Impacto operacional predominante | Ação recomendada |
|---|---|---|---|
| 70 a 80% | 100 (referência) | Operação estável, manutenção em dia, setup planejado | Manter — zona ideal de operação |
| 80 a 85% | 101 a 103 | Início de pressão no setup; manutenção começa a ser postergada | Alerta — planejar aquisição próxima |
| 85 a 90% | 104 a 110 | Horas extras frequentes, refugo sobe, moldes sem manutenção | Perigo — pedido de máquina deve estar feito |
| 90 a 95% | 111 a 125 | Atrasos de entrega sistemáticos, desgaste acelerado, custo explode | Crítico — gargalo instalado, perda de cliente em risco |
| Acima de 95% | Acima de 125 | Produção caótica; impossível manter qualidade e prazo simultaneamente | Emergência — expansão urgente ou perda de volume |
Fonte: Chen Hsong South America, dados de operação de clientes (2025) — modelo ilustrativo de custo marginal por faixa de utilização.
Modelo de plano de expansão para 12 meses: o que documentar e monitorar
Um plano de expansão bem documentado é a diferença entre crescer com controle e apagar incêndio. Os elementos mínimos do plano são:
| Elemento | Conteúdo | Frequência de revisão | Responsável |
|---|---|---|---|
| Mapa de capacidade atual | Capacidade real por linha, por turno e por produto | Mensal | Gerência de produção |
| Curva de demanda projetada | Demanda por SKU e tonelagem para 12 meses, com cenários | Trimestral ou a cada novo contrato | Comercial + Produção |
| Índice de utilização por linha | % de utilização real vs. capacidade instalada, por semana | Semanal | Engenharia de processo |
| Gatilhos de aquisição | % de utilização e antecedência que dispara o processo de compra | Definido no plano; monitorado mensalmente | Diretoria + Comercial |
| Cronograma de aquisição | Data de pedido, previsão de entrega, instalação e comissionamento | Atualizado a cada etapa | Diretoria + Financeiro |
| Buffer de capacidade alvo | % de capacidade livre mantida como buffer no final dos 12 meses | Revisão anual | Diretoria industrial |
O gatilho de aquisição: o indicador que dispara o processo automaticamente
O gatilho de aquisição é o ponto de utilização que, uma vez atingido, dispara automaticamente o processo de avaliação e compra da próxima máquina. Defini-lo elimina a decisão sob pressão.
Regra prática de gatilho recomendado: quando a taxa de utilização média do parque (calculada sobre as últimas 4 semanas) atingir 78%, iniciar imediatamente o processo de especificação e orçamento da próxima máquina. Quando atingir 83%, o pedido de compra deve estar emitido. O lead time de entrega e instalação garante que a máquina esteja em produção antes de o gargalo se instalar.
Checklist de planejamento de capacidade para expansão de parque de injetoras
Antes de iniciar qualquer processo de aquisição de injetoras para expansão, valide os pontos abaixo.
Diagnóstico do parque atual
- A capacidade produtiva real de cada linha está calculada (fórmula com paradas reais e refugo)?
- O índice de utilização por linha está sendo monitorado semanalmente?
- As paradas planejadas e não planejadas estão sendo registradas sistematicamente por máquina?
- O tempo de ciclo real por produto está documentado e comparado com o ciclo de projeto?
Projeção e planejamento
- A demanda projetada para 12 meses está documentada com três cenários (pessimista, base, otimista)?
- O mês em que o parque atual atingirá 85% de utilização foi calculado?
- O lead time de entrega e instalação da próxima máquina está incorporado ao planejamento?
- O gatilho de aquisição está definido e monitorado?
Especificação da máquina
- A tonelagem foi calculada pelo portfólio de produtos que a máquina vai processar, não pelo maior produto possível?
- A quantidade de máquinas garante utilização de 70% a 80% no cenário base ao final de 12 meses?
- O buffer de capacidade de 15% a 20% está incluído na especificação de quantidade?
- A sequência de aquisição foi planejada com antecedência mínima de 4 a 6 meses ao gargalo previsto?
Perguntas frequentes sobre dimensionamento de parque de injetoras
Como saber se o gargalo é de máquina ou de molde, operador ou setup?
O diagnóstico correto começa pela análise de OEE (Overall Equipment Effectiveness) por máquina: disponibilidade, performance e qualidade. Se a disponibilidade está alta (acima de 90%) mas performance e qualidade caem, o gargalo é de processo ou operação. Se a disponibilidade é baixa, o gargalo é de manutenção ou setup. Só quando o OEE está acima de 75% a 80% e a utilização ainda atinge 85%, a adição de máquina é a resposta correta.
Qual a diferença entre expansão com máquina nova e com máquina semi-nova?
Máquinas semi-novas oferecem entrega mais rápida (30 a 60 dias vs. 120 a 180 dias para máquinas novas importadas) e menor investimento inicial. A desvantagem é maior incerteza de performance e vida útil residual. Para cobrir um gargalo emergencial de curto prazo, uma semi-nova qualificada pode ser a melhor opção. Para expansão planejada com horizonte de 12 meses, máquinas novas oferecem previsibilidade, garantia e suporte técnico que reduzem o risco operacional.
Quantas máquinas de reserva ou backup um parque de injeção deve ter?
Parques de injeção não costumam manter máquinas de reserva ociosas, pois o custo de capital é alto. A abordagem correta é manter o parque com utilização de 70% a 80%, o que cria buffer natural para absorver paradas não planejadas sem impactar a entrega. Para contratos críticos com penalidade de atraso, algumas empresas mantêm um contrato de locação de máquina com fornecedor de referência, acionável em emergências.
Como calcular o lead time total de uma nova máquina Chen Hsong até a produção plena?
O lead time total inclui: fabricação e entrega (90 a 120 dias para máquinas da linha Chen Hsong, dependendo da configuração), instalação e comissionamento (5 a 10 dias), estabilização de processo com o produto específico (10 a 20 dias) e, se aplicável, período de homologação do cliente. Do pedido até a produção plena, o prazo típico é de 120 a 150 dias para máquinas padrão. Configurações especiais (bicolor, célula automatizada) podem levar de 150 a 180 dias.
Faz sentido planejar a expansão para o cenário otimista de demanda ou para o base?
A prática recomendada é dimensionar para o cenário base e comprar para o cenário base mais 15% a 20% de buffer. Dimensionar para o cenário otimista gera risco de capacidade ociosa cara se o crescimento não se concretizar. A flexibilidade financeira para uma segunda rodada de aquisição, se o cenário otimista se materializar, é mais valiosa do que a máquina adicional parada esperando demanda que pode não vir.
A Chen Hsong ajuda no dimensionamento do parque antes da decisão de compra?
Sim. A equipe comercial e técnica da Chen Hsong South America realiza a análise de dimensionamento de parque sem custo para clientes em processo de planejamento de expansão: cálculo de capacidade produtiva atual, projeção de déficit por período, recomendação de tonelagem e quantidade por produto e cronograma de aquisição. O objetivo é que a decisão de compra seja bem fundamentada, não apenas concretizada.
Conclusão: crescer sem virar refém do gargalo é uma decisão tomada antes do problema aparecer
O gargalo não avisa quando vai chegar. Ele se instala aos poucos, começa a corroer a margem e só fica visível quando o custo já está alto e o prazo já foi comprometido. O planejamento de capacidade existe exatamente para evitar que isso aconteça.
Saber quando comprar, quanto comprar e qual tonelagem comprar é a diferença entre crescer com rentabilidade e crescer pagando caro por cada peça extra produzida. Fale com o time da Chen Hsong South America e planeje a expansão do seu parque com base em dados reais.
Sobre o autor
Luis Guerra — Diretor Comercial, Chen Hsong South America. Com atuação no mercado brasileiro desde a abertura da operação local da Chen Hsong em 2013, acompanha projetos de expansão industrial e planejamento de capacidade para transformadoras de médio e grande porte, desde o dimensionamento inicial até o comissionamento e estabilização do processo.
Fontes e referências
- ABIPLAST — Avanços e projeções para a indústria em 2026, 42º Encontro Nacional do Plástico
- ABIMAQ — Associação Brasileira da Indústria de Máquinas e Equipamentos
- Chen Hsong South America — dados de operação de clientes, projetos de expansão e configuração de máquinas (2025-2026)